熱処理プラントがバッチ炉を連続ラインに置き換える場合、最初に故障する部品はラジアント チューブまたは炉ローラーであることがよくあります。原因が合金グレードだけであることはほとんどありません。高合金遠心鋳造品は、肉厚が変化する場合、回転速度が一定でない場合、または機械加工前に鋳造構造が検査されない場合に早期に故障します。これらの部品を購入する場合は、カタログ番号の問題ではなく、仕様と検証の問題として購入を扱ってください。
高合金遠心鋳造品とは何か、1.4848、1.4852、2.4879、316L、2205、440℃、GX280 KMTBCr26などのグレードの比較方法、ご注文前の確認事項について説明します。実際的な目標はシンプルです。鋳物を炉の雰囲気、摩耗パターン、または腐食性媒体に適合させ、サプライヤーが支払った寸法と構造を保持できることを確認します。
高合金遠心鋳造の違い
遠心鋳造では、回転する鋳型に溶融金属を流し込みます。遠心力によって金属が外側に押されるため、最初に外壁が形成され、圧力がかかると固まります。このため、このプロセスはチューブ、ローラー、スリーブ、シリンダー、リングなどの円筒形または対称部品に適しています。高合金グレードの場合、利点は形状だけではありません。このプロセスは、同じセクションの静的砂型鋳造よりも収縮気孔の少ない緻密な壁を生成でき、閉じ込められた気孔を避けるために個別のライザーや供給ポイントに依存しません。
高合金とは、熱、摩耗、腐食に耐えるのに十分なクロム、ニッケル、シリコン、またはその他の元素が材料に含まれていることを意味します。普通の炭素鋼ローラーはコストが低いかもしれませんが、炉内でスケールが発生したり、反ったり、磨耗したりします。高合金遠心鋳造は、部品がその温度でその形状と表面を維持する必要がある場合、または腐食性または研磨性の媒体が低品位のチューブを破壊する可能性がある場合に指定されます。
トレードオフは、遠心鋳造が砂鋳造やインベストメント鋳造の普遍的な代替品ではないということです。円形、中空、または対称の部品に最適です。複雑なブラケット、薄いフィン、密な内部空洞は、通常、インベストメント鋳造または砂型で成形されます。購入者は、まず部品の形状がプロセスに適合していることを確認し、次に合金と検査要件を比較する必要があります。
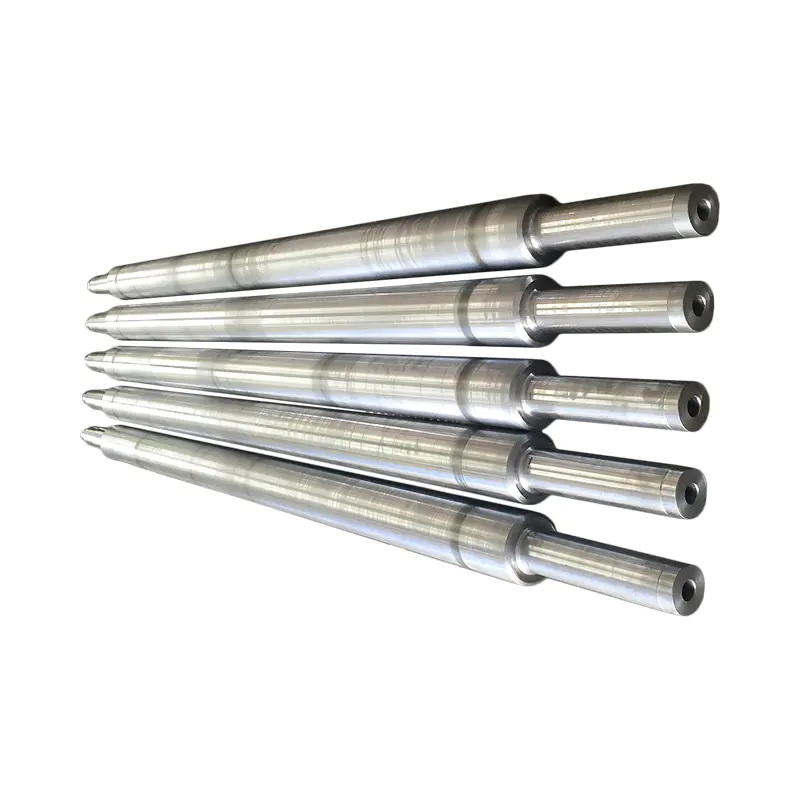 カスタム遠心鋳造耐熱鋼管シリーズ 1.4848、1.4852、2.4879 バリアントなどのカスタム遠心鋳造耐熱パイプとローラーを参照し、合金と検査のニーズを比較します。 製品を見る→
代表的な耐熱遠心製品としては、ラジアントチューブ、ファーネスローラー、水冷ローラー、W型ラジアントチューブなどがあります。耐摩耗バージョンには、高硬度の研削シリンダーや鉱山機械のケーシングが含まれます。耐食バージョンには、化学および亜鉛メッキライン用の 2205 および 316L スリーブが含まれます。
合金グレードを熱、摩耗、腐食に適合させる
合金グレードが出発点ですが、最終的な選択は動作条件によって決まります。連続ラインの炉ローラーには、バッチ炉トレイとは異なる負荷がかかります。化学ラインのスリーブでは、鉱山ケーシングとは異なる攻撃が発生します。次の比較は、最終的な仕様ではなく、候補リストとして使用してください。
表 1: 一般的な高合金遠心鋳造グレードとその代表的なサービスの焦点。最終的な選択は、温度、雰囲気、負荷、腐食媒体によって異なります。 | グレード | キー合金のキャラクター | 典型的なサービスの焦点 | 部品例 |
| 1.4848 (GX40CrNiSi25-20) | 高CrおよびNi、耐熱性 | 高温炉サポート | 底面供給トレイ、連続炉トレイ、熱処理フレーム |
| 1.4852 (GX40NiCrSiNb35-26) | Nb安定化、耐熱性 | ファーネスローラーとラジアントチューブ | 炉ハースローラー、ラジアントチューブ、W型ラジアントチューブ |
| 2.4879 (GNiCr28W) | Ni-Cr-W、厳しい熱サイクル | 高温搬送・加熱 | スクリューコンベア、炉ローラー、加熱用ラジアントチューブ |
| HPタイプ 26Cr35Ni | 高NiおよびCr、銅合金の変種 | 薬品と高温の混合 | 撹拌機 |
| 316L(CF3M) | Mo含有オーステナイト系ステンレス | 耐食性 | 耐久性の高い防食スリーブ、亜鉛メッキラインシンクローラー |
| 2205 (CD3MN) | 二相ステンレス | 腐食および塩化物サービス | 耐食スリーブ |
| 440C | 高炭素、高硬度 | 摩耗 | 高硬度研削内筒 |
| GX280 (KMTBCr26) | 高Cr白鉄 | ひどい磨耗 | 鉱山機械ケーシング、耐摩耗性内筒 |
よくある間違いは 2 つあります。まず、アプリケーションのニーズよりも高いグレードを選択します。実際に故障モードが機械的過負荷または適合不良である場合、サービスは向上せずにコストが増加します。 2 番目は、別の炉またはラインからグレードをコピーすることです。大気、硫黄、塩化物、または熱サイクルの小さな変化により、正しい選択が 1 つのファミリーから別のファミリーに移動する可能性があります。化学分析と金属組織を示すことができるサプライヤーは、グレード名のみをリストするサプライヤーよりも役立ちます。
 1.4852 GX40NiCrSiNb35-26 炉加熱用遠心鋳造ラジアントチューブ 炉加熱用のこの耐熱ラジアント チューブをご覧ください。900°C サービス、φ50 ~ φ1200 のサイズ範囲、指定された 24 ~ 27% Cr / 33 ~ 36% Ni 化学組成を備えています。 製品を見る→
たとえば、1.4852 ラジアント チューブは、チューブが酸化に耐え、クリープ強度を維持する必要がある場合に指定されることがよくあります。チューブに移動負荷による激しい摩耗が見られる場合は、代わりに耐摩耗グレードが必要になる場合があります。チューブに塩化物や酸が含まれている場合は、316L または 2205 スリーブの方が適している可能性があります。
遠心鋳造と砂およびインベストメント鋳造の比較
プロセスの選択は、肉厚の公差、表面仕上げ、工具のコスト、注文できる部品の数に影響します。以下の表は、高合金部品の実際の比較を示しています。この本は教科書用ではなく、調達に関する議論のために書かれています。
表 2: 高合金工業用鋳物のプロセスの比較。遠心鋳造は円筒の密度とサイズの範囲で優れていますが、すべての形状に最適な方法ではありません。 | プロセス | 最適な形状 | 一般的な壁とサイズ | 相対的な工具コスト | 相対的な個数コスト | 主なリスク |
| 遠心鋳造 | チューブ、ローラー、スリーブ、リング | 直径50~1,000mm、長さ4,000mmまで | 中 | 中 to high | スピン速度と壁の均一性 |
| レジン砂型鋳造 | 大型フレーム、トレイ、ケーシング | 大きくて重いセクション | 低から中程度 | 低から中程度 | 気孔率と表面のクリーンアップ |
| インベストメント鋳造 | 複雑、薄肉、精密な部品 | 小から中、高精細 | 高 | 高 | サイズ制限とコスト |
部品が直管または段付き管の場合、通常、遠心鋳造の方が砂型鋳造よりも優れた内部構造が得られ、加工代が少なくなります。大きな長方形のフレームの場合は、レジンサンド成形の方が現実的であることが多いです。部品に微細な内部通路や複雑な外形がある場合、インベストメント鋳造が唯一の方法となる場合があります。購入を検討する際に重要なのは、一般的にどのプロセスが最適であるかということではなく、どのプロセスが図面と故障モードに一致するかということです。
炉コンポーネントの場合、 熱処理産業 多くの場合、プロセス ルートの組み合わせが必要になります。ラジアント チューブは遠心鋳造することができ、固定具やトレイは砂型鋳造することができます。複数のプロセスを管理するサプライヤーは、ベンダーの数を減らし、アセンブリ全体で一貫した公差を維持できます。
バイヤー向け仕様および検査チェックリスト
高合金遠心鋳造品の発注書を承認する前に、次の点を書面に記入してください。これらは、部品が適合するかどうか、耐久性があるかどうか、そして何か問題が発生した場合に追跡できるかどうかを決定する詳細です。
- 図面の改訂と合金グレード。 GX40CrNiSi25-20 や CF3M などの接尾辞を含む正確なグレードを確認してください。一般的な「耐熱鋼」という説明を受け入れないでください。
- 化学組成。 直接読み取る分光計の結果、または熱に関する認定工場試験レポートを求めてください。カーボン、クロム、ニッケル、シリコン、および安定化元素を規格と照らし合わせてチェックします。
- 壁の厚さと同心度。 チューブとローラーの場合は、最小壁、最大壁、および許容される偏心を指定します。見た目に丸いチューブでも、バランスが崩れすぎてきれいに加工できない場合があります。
- 長さと直進性。 全長、端処理、真直度公差を確認します。長いローラーの場合は、最終加工の前に応力除去が必要な場合があります。
- 金属組織。 高温で使用する場合は、金属組織検査を依頼して鋳造組織を確認し、過度の気孔や介在物がないか確認してください。
- 非破壊検査。 部品が重要な場合には、染料浸透検査、超音波検査、または X 線検査について同意します。方法だけではなく、許容レベルを述べてください。
- 機械加工と熱処理。 サプライヤーが部品を機械加工しているのか、それとも粗鋳物を供給しているのかを確認します。熱処理が必要な場合は、サイクルと硬さの結果をお問い合わせください。
- マーキングとトレーサビリティ。 部品または耐久タグにヒート番号、グレード、発注書参照が必要です。これは、ブラスト後にいくつかの合金が似ているように見える場合に重要です。
- 梱包と発送。 長いチューブとローラーの場合は、端部の保護、サポートの間隔、および湿気の保護を指定します。良好な鋳物でも、ブロッキングが不十分だと損傷する可能性があります。
社内に仕上げ設備を備えたサプライヤーは、多くの場合、商社よりもこれらの要件をうまく満たすことができます。複数の工場間で部品を輸送することなく、鋳造から熱処理、機械加工までの移行を制御できます。これにより、最終検査後に寸法が変動する可能性が低くなります。
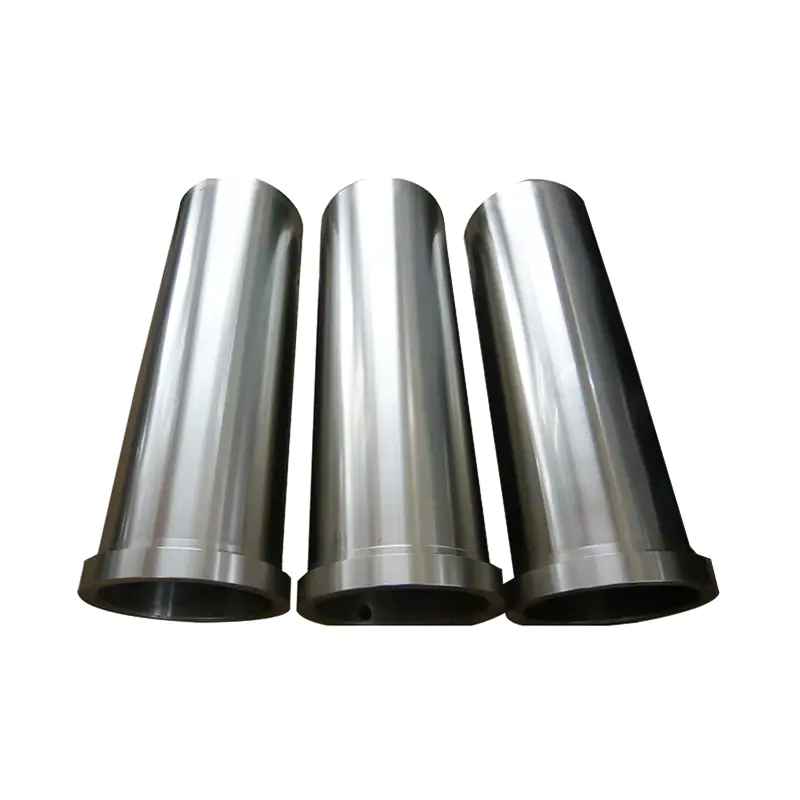 GX280 KMTBCr26 鉱山機械用耐摩耗内筒 この焼入れ遠心鋳造インナーバレルは、HRC 60 以上で、衝撃や摩耗に対して安定した性能を発揮し、高負荷の採掘や粉末粉砕に適しています。 製品を見る→
GX280 KMTBCr26 インナーシリンダーなどの耐摩耗部品にも、同じロジックが適用されます。硬度と微細構造によって摩耗寿命が決まるため、検査計画には硬度試験と鋳造欠陥のチェックを含める必要があります。キログラムあたりの価格が安くても、部品が数週間で故障してしまったら意味がありません。
高合金遠心鋳造がコストを稼ぐ場所
高合金遠心鋳造は通常、工場の資本予算に占める割合はわずかですが、メンテナンスコストの大部分を占めます。計画外のダウンタイムを削減し、寸法安定性を維持し、プロセス中の特定の攻撃に耐えることでコストが発生します。以下のツリーは、これらの鋳物の主な適用ルートを示しています。
- 熱処理
- ラジアントチューブとW型ラジアントチューブ
- ファーネスローラー、ハースローラー、水冷ローラー
- トレイ、フレーム、チャージマテリアルフレーム、ギアラック
- 化学処理
- 耐食スリーブs in 2205 and 316L
- 高-temperature agitators
- 鋼と冶金
- 炉床ローラーと加熱炉ローラー
- 再加熱・熱処理ライン用ラジアントチューブ
- その他の産業用ライン
- 亜鉛メッキラインシンクローラー
- 廃棄物焼却格子部品
- 耐摩耗性の内筒と鉱山機械のケーシング
いずれの場合も、購入の決定は故障モードから開始する必要があります。古い部品に亀裂が入った場合は、熱サイクルを確認し、設計をサポートします。スケールが落ちている場合は、雰囲気と合金を確認してください。薄くなった場合は、摩耗と硬さを確認してください。腐食している場合は、化学薬品と塩化物レベルを確認してください。置き換える鋳物は、単に古い図面に一致させるだけでなく、そのモードに対応する必要があります。
技術的な出発点が必要な購入者にとって、 遠心鋳造の基本原理とプロセスの特徴 回転速度、金型温度、注入速度が最終壁にどのような影響を与えるかを説明します。部品が早期に故障した場合、これらの変数は合金名よりも重要であることがよくあります。
高合金遠心鋳造サプライヤーを評価する方法
サプライヤーのプロセス範囲と検査装置によって、何が制御できるかがわかります。高合金遠心鋳造の場合は、3 つの機能を探してください。まず、サプライヤーは必要な直径と長さを鋳造できますか?直径 50 mm ~ 1,000 mm、長さ 4,000 mm までの範囲で、多くのファーネス ローラーやラジアント チューブをカバーします。第二に、化学と構造を制御できるか?直読分光測定、ハンドヘルド分光測定、金属組織学、および 3D スキャンは、この作業に実用的なツールです。第三に、その部分を終えることができるか?熱処理炉と機械加工装置は、ショップ間での取り扱いによる損傷や公差損失のリスクを軽減します。
生産能力はリードタイムにも影響します。年間数千トンの鋳造能力は品質を保証するものではありませんが、サプライヤーが繰り返しの注文や大規模なキャンペーンに対応できることを示しています。輸出バイヤーにとっては、言語サポートと国際梱包標準に関する経験が役に立ちます。一般的なパンフレットだけでなく、同様のグレード・形状のサンプル検査記録表をご請求ください。
高合金遠心鋳造品は商品ではありません。同じ公称グレードでも、スピン速度、壁の均一性、熱処理、検査によって性能が大きく異なります。故障モードから始めて、形状に適合するプロセスを選択し、実際の環境に適した合金を選択し、検査要件を注文書に書き込みます。このアプローチでは鋳造品が安くなるわけではありませんが、購入が予測可能になります。ラジアントチューブ、ファーネスローラー、耐食性スリーブ、または耐摩耗性シリンダーを比較する必要がある場合は、価格を比較する前にグレード、試験報告書、および加工公差を問い合わせてください。